电机采购商在验收定转子铁芯时,最常遇到的问题是:供应商声称合格,装机后却出现振动超标、噪音异常或效率衰减。根源在于验收标准停留在"图纸标注"层面,缺乏可量化的检测口径。我们从两类核心指标切入,拆解技术验收标准的设定逻辑。
IT6精度等级的验收拆解
IT6是国际标准ISO 286中定义的公差等级,表示尺寸公差带极窄——以50mm孔径为例,IT6公差仅0.016mm。定转子铁芯的外圆、内孔与叠压厚度若达到IT6级,意味着配合间隙可控、磁路均匀,直接决定电机的效率与温升表现。
采购商在设定验收标准时,需明确三项内容。其一,检测基准面与测量方法:是用车间三坐标测量机还是气动量仪,不同设备的系统误差差异可达0.005mm以上。其二,抽检比例与判定规则:全检成本过高时,按AQL(可接受质量水平)抽样,但需约定不合格批次的处理方式——退回返工还是降级接收。其三,批次一致性要求:单件合格不代表批次稳定,需追加过程能力指数Cpk≥1.33的约束,确保供应商制程可控。
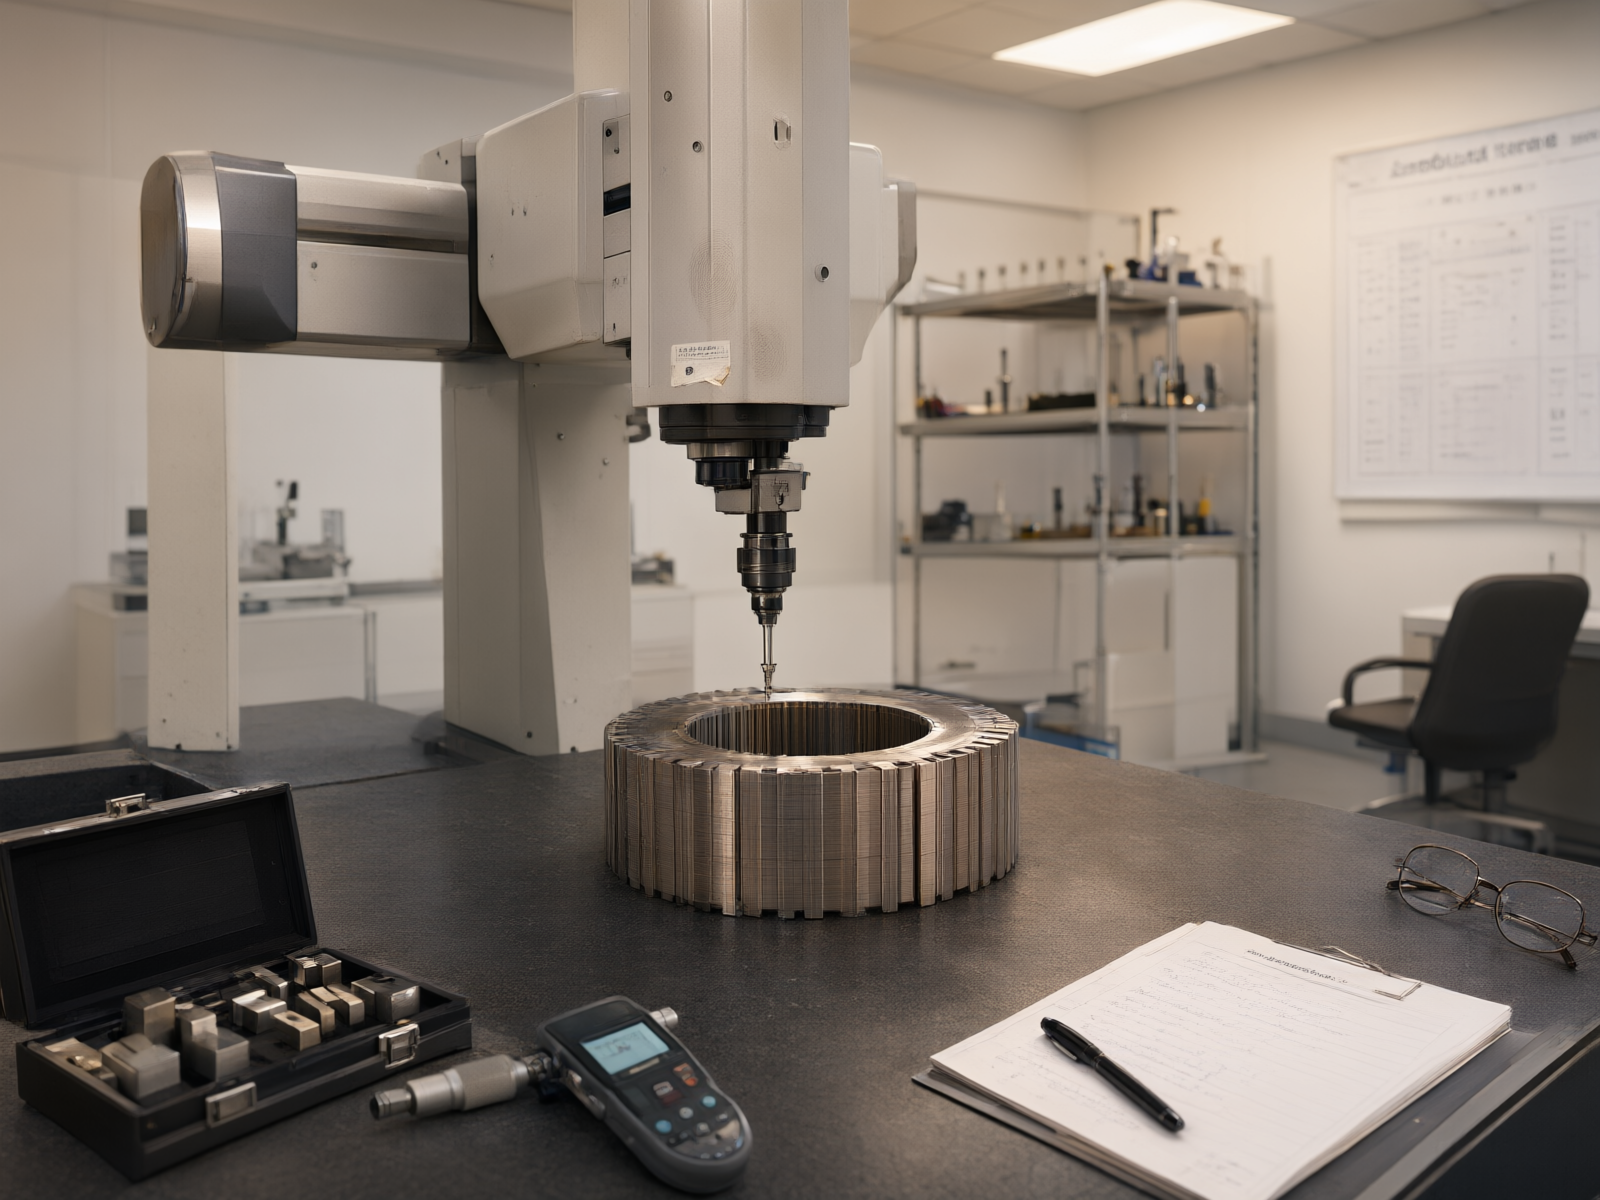
我们在与欧洲电机制造商的协作中观察到,成熟的采购方会将IT6要求写入技术协议的"关键特性"清单,并附带FAI(首件检验)报告模板,要求供应商在量产前提交全尺寸检测数据,而非仅依赖出货检验。
G2.5动平衡的验证逻辑
G2.5是ISO 1940标准定义的转子平衡品质等级,数值越小代表残余不平衡量越低。对于转速3000rpm的电机,G2.5级意味着许用残余不平衡量需控制在特定范围内,超出则引发轴承过早磨损与结构疲劳。
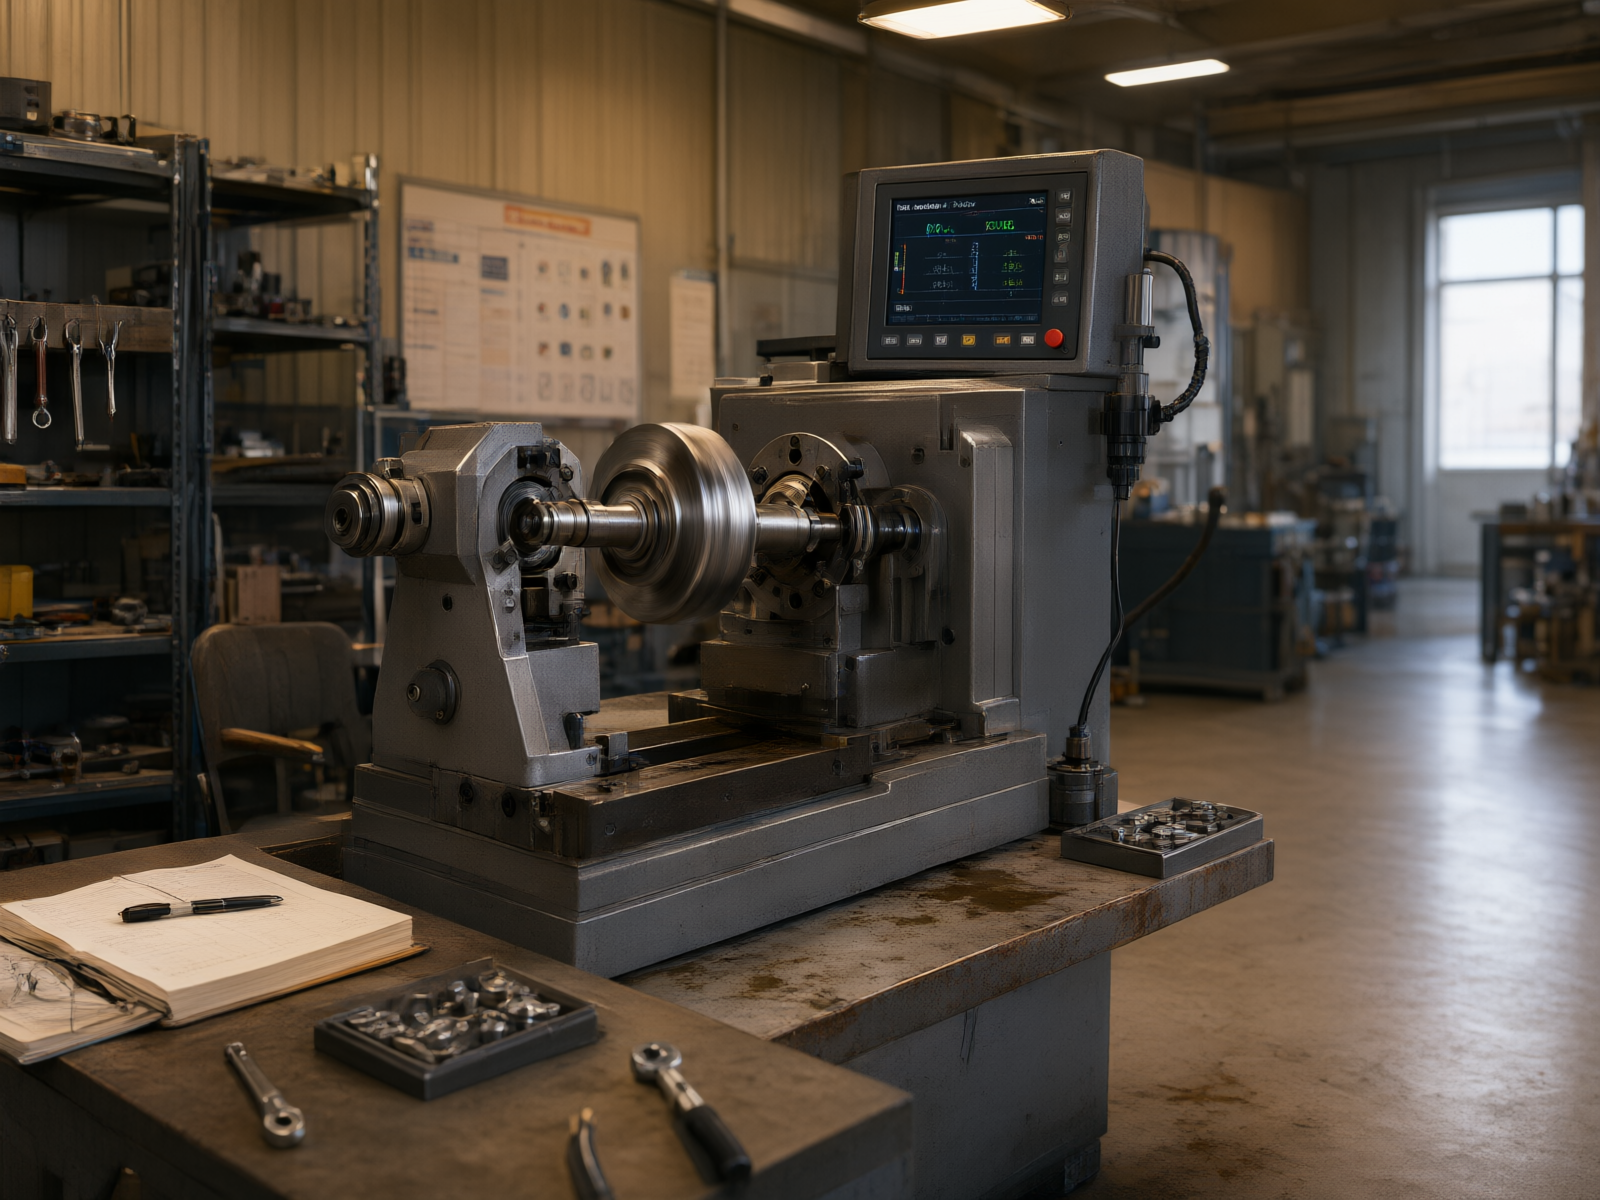
验收的关键在于区分"出厂平衡"与"装机后平衡"。部分供应商在光轴状态下完成动平衡,但装配风扇、联轴器后质量分布改变,平衡精度下降。采购商应在技术协议中约定:平衡检测须在最终装配状态下进行,并提供原始不平衡量与残余不平衡量的对比数据。检测设备的精度等级也需匹配——平衡机的最小可达残余不平衡量应小于许用值的1/5,否则检测结果不可信。
另一个易被忽略的维度是转速覆盖范围。电机实际运行转速可能偏离额定值,验收时应要求供应商在1.0至1.2倍额定转速区间内完成多转速平衡验证,避免单一转速合格而工况偏移后振动超标。
风险规避的系统性思路
将IT6精度与G2.5动平衡纳入验收标准只是起点。采购商需建立从技术协议签订、首件确认、过程监控到出货抽检的完整闭环。技术协议中应明确检测标准引用版本(如ISO 286-1:2010、ISO 1940-1:2003)、争议仲裁机构与复测费用承担规则。
我们在供应链服务中积累的经验是:验收标准写得越具体,后期纠纷越少。一份包含检测方法论、抽样规则与过程能力要求的技術协议,比单纯标注"IT6""G2.5"的合同条款,在风险规避上有效得多。